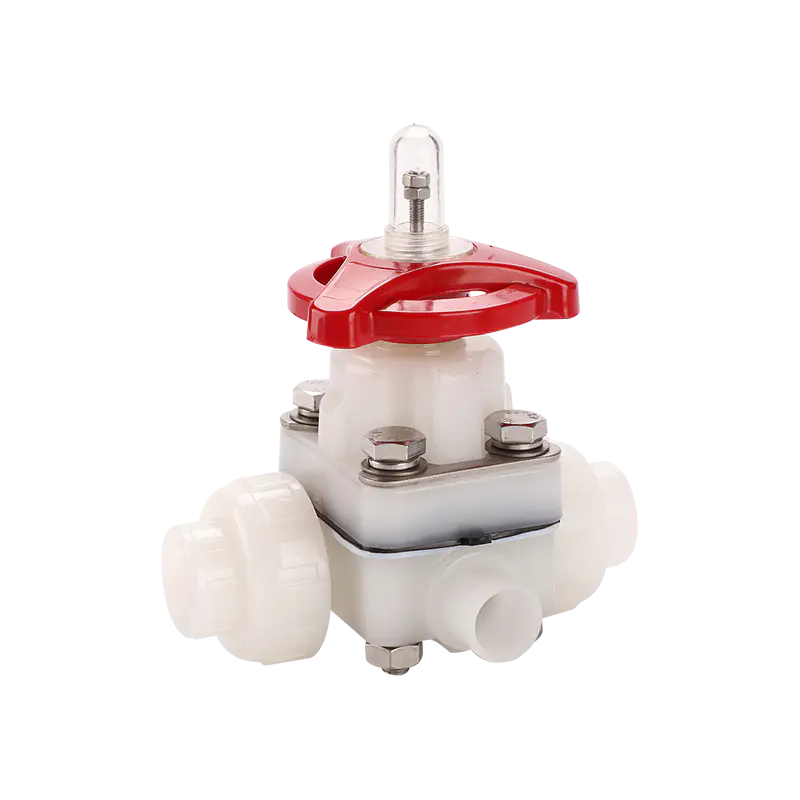
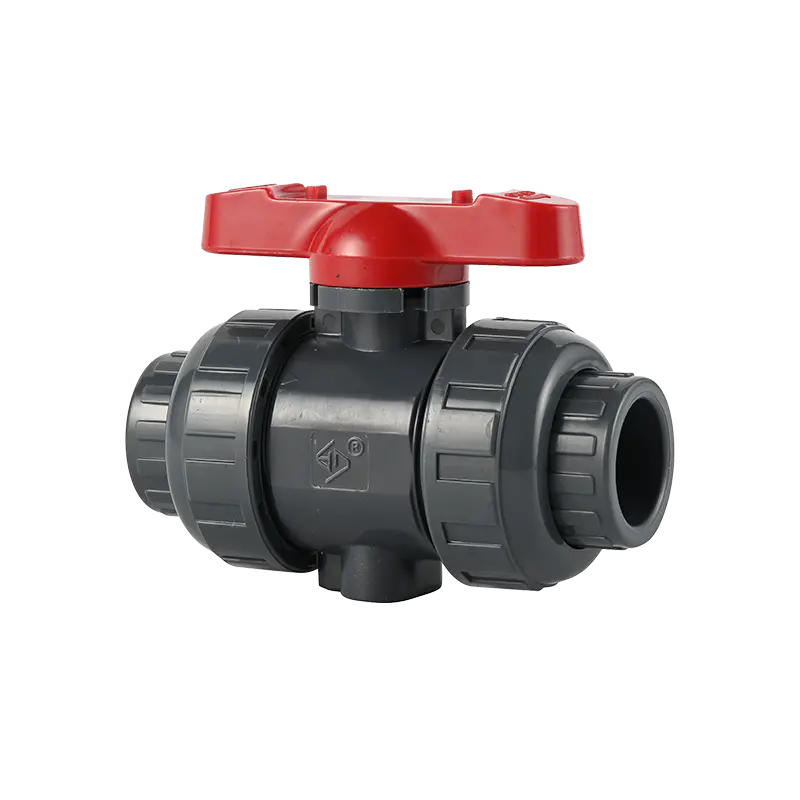
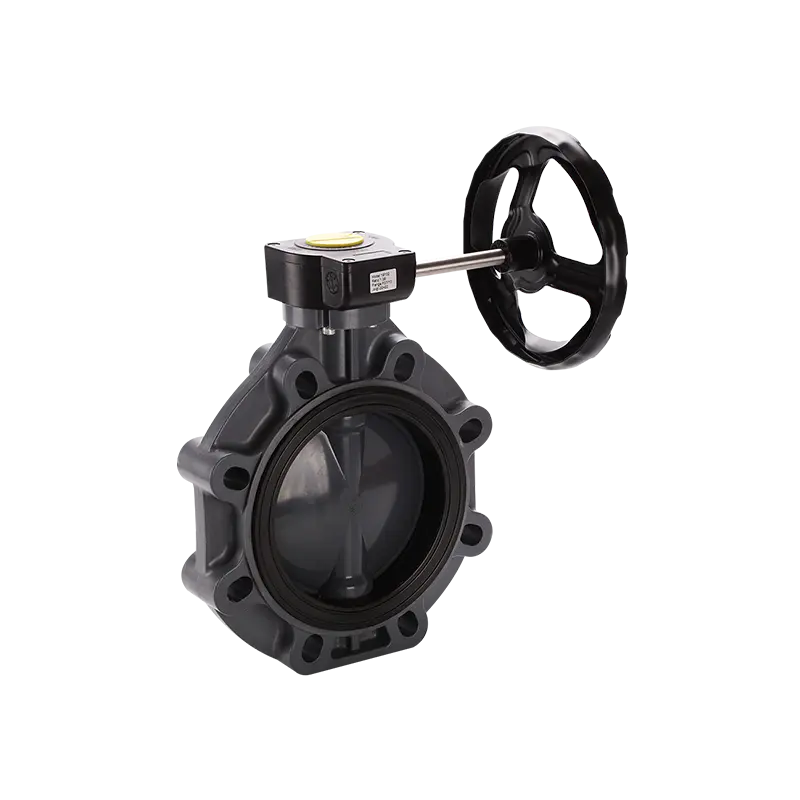
Två PVC-kulventiler kan lämna samma lager, bära samma DN50-märkning, samma 16 bars figur tryckt på handtaget, och fortfarande bete sig som två helt olika produkter. En av dem håller bubbeltät genom tio års kaustikdosering. Den andra börjar gråta vid stammen år två och griper fast vid år fyra. Ingenting på utsidan säger dig vilken du köpte.
Det enda gapet är det som ligger bakom frågan, "är alla PVC-kulventiler av samma kvalitet?" Det ärliga svaret är nej, och anledningarna är inte mystiska. De lever i hartset, formen, sätesblandningen, skaftförseglingen, väggtjockleken och om någon faktiskt trycktestade ventilen innan den gick in i kartongen. Nedan följer en tillverkares syn på vad som förändras mellan en råvaruventil och en industriell, hur man skiljer dem åt innan du köper och var den verkliga kostnaden för en billig ventil hamnar.
Hartskvalitet är den första och största kvalitetsvariabeln
PVC-kulventiler är gjutna av en liten familj av termoplaster: UPVC, CPVC, PPH, PVDF och FRPP. Inuti vart och ett av dessa namn varierar själva hartset mycket mer än de flesta köpare förväntar sig. En omvandlare kan köpa jungfrulig blandning med dokumenterat K-värde och ett particertifikat, eller så kan den köpa omslipning från en upparbetningsanläggning för en bråkdel av priset. Båda materialen formas till en ventil som ser korrekt ut på en hylla.
Skillnaden visar sig senare. Regrind har redan gått igenom minst en värmehistoria. Polymerkedjorna har förkortats, stabilisator- och smörjmedelspaketet är oförutsägbart och omslipningsströmmen sorteras sällan rent efter kvalitet. Slaghållfastheten kan minska med 30 till 50 procent jämfört med jungfruharts av samma nominella typ. En omslipningsventil klarar ett fabrikstest vid rumstemperatur. Den överlever inte fem år av pumpcykling och vattenhammare.
Virgin förening har också betydelse för kemisk resistens. Omslipning är ofta förorenad med rester från vad den tidigare produkten var: en rörsträngsprutningslinje, en kabelmantel, en återvunnen koppling. Dessa rester skapar svaga platser där aggressiv media attackerar väggen. För renvattendrift är detta sällan synligt. För natriumhypoklorit, svavelsyra eller järnklorid avgör det hur länge ventilen håller.
Praktisk kontroll: be om certifikatet för hartssatsen och det inkommande kontrollprotokollet. En tillverkare som köper jungfrulig substans kommer att ha båda. En tillverkare som kör omslipning har vanligtvis en inköpsorder och inte mycket annat.
Formtolerans, väggtjocklek och kulgeometri
En PVC-kulventilkropp är inte en fast plastklump. Det är ett tryckkärl med en beräknad väggtjocklek, en portplacering utformad för att flytta svetslinjen bort från den högsta spänningszonen, och en kylcykel som avgör om delen krymper jämnt eller deformeras. Skär väggtjockleken med 12 procent för att spara harts och ventilen klarar fortfarande ett 1,5x skaltest vid rumstemperatur. Den misslyckas vid 55 grader Celsius under samma tryck.
Väggtjocklek är den enklaste specifikationen att verifiera och den som oftast lämnas utanför en inköpsorder. En bromsok på karossväggen och på ändanslutningen talar om för dig inom en minut om du fick produkten du trodde att du köpte.
Bollen är en precisionsdel, och det är där billiga ventiler tyst förlorar sin prestanda. Kulrundheten på en bra industriventil hålls till ungefär 0,05 mm över tätningsbandet. Ytjämnheten på tätningsområdet anges vanligtvis till Ra 0,8 mikrometer eller finare. En ventil med en kula som är 0,2 mm ur rund tätar fortfarande när den är ny, eftersom sätet är tillräckligt mjukt för att passa. Efter några tusen cykler tar sätet en permanent inställning och ventilen börjar droppa.
Spindellopp och manövermoment hör till samma konversation. En skaft som inte är koncentrisk belastar o-ringarna ojämnt varje gång handtaget vrids. Det är därför en ventil känns stel ur lådan och blir sämre, medan en annan ventil av samma storlek fortfarande vrider sig med två fingrar efter fem års tjänst.
Harts
Virgin blandning med batchcertifikat kontra osorterad omslipning. Detta enda beslut sätter taket för slaghållfasthet och kemikaliebeständighet.
Geometri
Väggtjocklek, svetslinjeplacering, kulrundhet och skaftkoncentricitet. Ingen av dem är synliga, alla är mätbara.
Tätning
PTFE- eller TPE-säte, dubbel- eller enkelskaft O-ring, lagerstöd i botten av spindeln. Det är här läckage börjar.
Testning
Provtagningsinspektion kontra 100 procent testning av skal och säte. Testprotokollet är det enda beviset på att ventilen faktiskt kontrollerades.
Sätesmassa och skafttätning avgör om ventilen verkligen stänger av
Sitsen är den del som faktiskt stoppar flödet, och det är den del som är mest utsatt för ett kostnadsbesparingsbeslut. En PTFE-sits kostar flera gånger vad en allmän TPE-sits kostar. På en reservdelsbricka ser båda ut som en vit ring.
PTFE är standardvalet för kemisk service eftersom det motstår nästan allt och har en låg friktionskoefficient, vilket håller nere driftvridmomentet. Den är också hårdare, så den behöver en bättre färdig boll för att täta ordentligt. Ett mjukt TPE-säte tätar mot en grov kula, vilket är anledningen till att vissa lågprisventiler verkar fungera bra till en början. TPE sväller även i kontakt med lösningsmedel och oljor, och ett svullet säte trycker bort kulan från dess mittlinje, vilket ökar vridmomentet och påskyndar slitaget.
Stamtätning är ett separat designbeslut. En enkel O-ring i ett slätt spår är minimum. Industriella ventiler använder vanligtvis ett dubbel O-ringsarrangemang med en reserv, ibland med en bottentapp eller sekundär lageryta så att spindeln stöds på två ställen snarare än ett. Denna detalj är synlig på en sektionerad ritning, och det är en av de första sakerna som försvinner när en ventil är omvänd konstruerad för att nå ett pris.
Kroppskonstruktion spelar också roll. En ventil i ett stycke har ingen kroppsfog att läcka, varför den flänsade designen i ett stycke blev standarden för kemikalieplikt efter att den introducerades i början av 1990-talet. En tredelad ventil kan servas på plats utan att kapa rör, vilket spelar roll på medar och grenrör där det är dyrt att demontera ledningen. Båda är legitima ingenjörsval. Vad som inte är legitimt är att en tvådelad kropp med en lösningsmedelssvetsad fog presenteras som likvärdig med en gjutning i ett stycke.
Specifikationer att jämföra sida vid sida innan du godkänner ett prov
När två offerter skiljer sig med 40 procent på samma nominella artikelnummer är gapet nästan aldrig i bearbetningsarbetet. Det är i dessa parametrar. Skriv ut tabellen, lämna den till leverantören och be dem fylla i de faktiska värdena med stödjande uppgifter.
Tabell 1. Parametrar som skiljer en PVC-kulventil från en industriell ventil. Värden som visas är typiska intervall; bekräfta mot leverantörens ritningar och testprotokoll.
Parameter
Ekonomiventil
Industriell ventil
Varför det spelar roll
Harts source
Blandad omslipning, ingen batchrekord
Virgin compound med K-värde och batchcertifikat
Slaghållfasthet och repeterbar kemikaliebeständighet
Kroppsväggtjocklek
10 till 15 procent under ritning
Enligt ritning, verifierad genom inkommande inspektion
Sprängtryck och långvarigt krypmotstånd
Bollens rundhet
0,15 till 0,25 mm ur rund
0,05 mm eller bättre över tätningsbandet
Säteskontakt och läckagefri avstängning under tusentals cykler
Ytfinish för bollen
Ra 1,6 till 3,2 mikrometer
Ra 0,8 mikrometer eller finare
Sätesslitagegrad och arbetsmoment
Sitsmaterial
TPE, betyg ej verifierat
PTFE, densitet och dimension kontrolleras
Svullnad, kemiskt angrepp och tätningskonsistens
Stamtätning
Enkel O-ring, slätt spår
Dubbel O-ring med stöd, bottenlagerstöd
Stjälkens gråt- och sidobelastningsmotstånd
Trycktest
AQL-provtagning vid 1,0x nominellt tryck
100 procent skal och säte test vid 1,5x och 1,1x
Felfrekvens och garantiexponering
Spårbarhet
Inga
Kavitetsnummer, batchkod, testpost
Förmåga att undersöka och lösa ett anspråk
En leverantör som inte kan ta fram värden för högerspalten ljuger inte nödvändigtvis. De kanske helt enkelt inte vet, eftersom de köper färdiga ventiler från en handelsförmedlare istället för att gjuta dem. Det är användbar information i sig.
Tryckbetygen faller med temperaturen och de flesta köpare tillämpar aldrig korrigeringen
En ventil stämplad 16 bar är klassad till 16 bar vid 20 grader Celsius, med vatten, i statiskt tillstånd. Den siffran är inte giltig vid 60 grader. Termoplastiska tryckklassificeringar följer en nedstämplingskurva och kurvan är brant. För UPVC är det användbara arbetstrycket vid 60 grader Celsius ungefär 35 till 40 procent av 20-graderssiffran. CPVC utökar det användbara området uppåt, men samma kurvform gäller.
Den praktiska konsekvensen är enkel. Om en ledning går vid 55 grader Celsius och systemet skyddas av en avlastningsventil inställd på 10 bar, är en standard 16 bar UPVC-ventil inte tillräcklig. Det korrekta valet är antingen en kropp med högre betyg eller ett annat material. Att välja enbart på 20-graderssiffran är ett av de vanligaste specifikationsfelen i termoplaströr.
Det finns en andra effekt som är lätt att förbise. Upprepad termisk cykling lossar sätets förspänning. En ventil som tätar perfekt dag ett vid omgivningstemperatur kan börja passera en liten mängd media efter tvåhundra uppvärmnings- och kylcykler, trots att ingenting har synbart misslyckats. Industriella ventilkonstruktioner kompenserar genom att använda ett fjäderaktiverat säte eller en djupare sätesficka som upprätthåller kontakttrycket när materialet slappnar av.
Kemisk kompatibilitet är en kurva, inte ett ja-eller-nej-svar
Resistansdiagram som listar ett material som "resistent" mot en kemikalie är en utgångspunkt, inte en specifikation. Den faktiska prestandan beror på koncentration, temperatur och exponeringstid. UPVC hanterar utspädd svavelsyra vid omgivningstemperatur bekvämt. Höj temperaturen till 60 grader Celsius och samma material börjar mjukna och tappa tryckförmåga. Natriumhypoklorit är ett bra exempel på ett medium som angriper vissa kvaliteter i koncentrationer över 12 procent samtidigt som de lämnar dem orörda under den tröskeln.
Två fellägen betyder mest i termoplastventiler. Det första är kemiskt angrepp på själva polymeren, vilket visar sig som svullnad, missfärgning eller förlust av mekanisk styrka. Den andra är genomträngning och miljöspänningssprickning, där mediet diffunderar in i materialet och delen spricker under belastning, ofta vid en beslag eller en spänningskoncentration snarare än i mitten av en vägg.
En ansvarig leverantör kommer att ställa fyra frågor innan han rekommenderar en ventil: vad är mediet, vid vilken koncentration, vid vilken temperatur och vid vilket tryck. Om en leverantör citerar en ventil utan att ställa dessa frågor, säljer de ett artikelnummer snarare än en lösning. Värden för det industriella termoplastiska kulventilområdet ska alltid bekräftas mot tillverkarens kemikalieresistensdata vid den faktiska driftstemperaturen, inte vid omgivningen.
Vad decennier av termoplastisk ventiltillverkning faktiskt lär dig
Vissa kvalitetsskillnader blir uppenbara först efter att du har sett ventiler fungera i fält i tjugo eller trettio år. Ningbo Baodi Plastic Valve Co., Ltd. spårar sin historia till 1979, då dess föregångare byggde en av de första plastmembranventilerna som tillverkades i Kina; den designen klarade en teknisk bedömning som organiserades av det tidigare ministeriet för kemisk industri 1983. 1992 utvecklade företaget den flänsade kulventilen i ett stycke, en kroppsdesign som senare blev en av de mest använda plastventilformaten inom kemisk bearbetning eftersom den tar bort kroppsleden helt.
Lärdomarna från den perioden formar fortfarande hur en välbyggd ventil ser ut idag. Den flänsade konstruktionen i ett stycke existerar eftersom bultade och lösningsmedelssvetsade karossförband var den dominerande läckagevägen vid aggressiv drift. Dubbelskaftstätning existerar eftersom enstaka O-ringar misslyckades vid skaftet mycket oftare än vid sätet. Väggtjockleksmarginaler existerar eftersom anläggningsingenjörer hela tiden rapporterade krypfel i linjer som hade körts i ett decennium.
Under 2006 utökade företaget till industriella termoplastiska rör och rördelar och blev en av de tidigaste inhemska tillverkarna som använde CPVC på industriella rör och ventiler. Den kombinationen – ventiler, rör och kopplingar från ett produktionssystem – är viktigare än det låter, eftersom gränssnittet mellan en ventiländkoppling och en rörkoppling är där en stor del av fältläckorna uppstår.
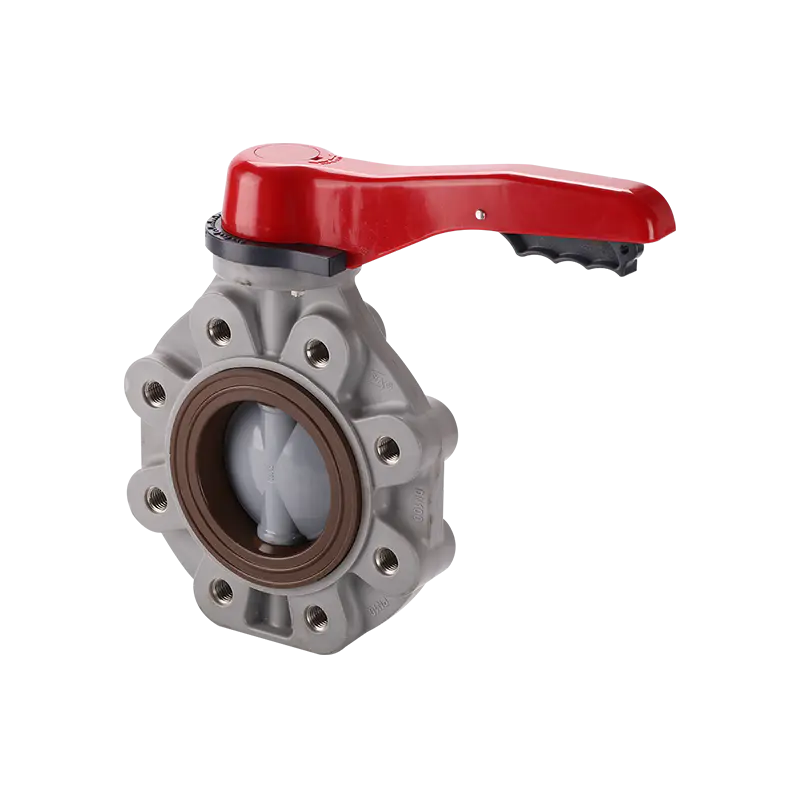
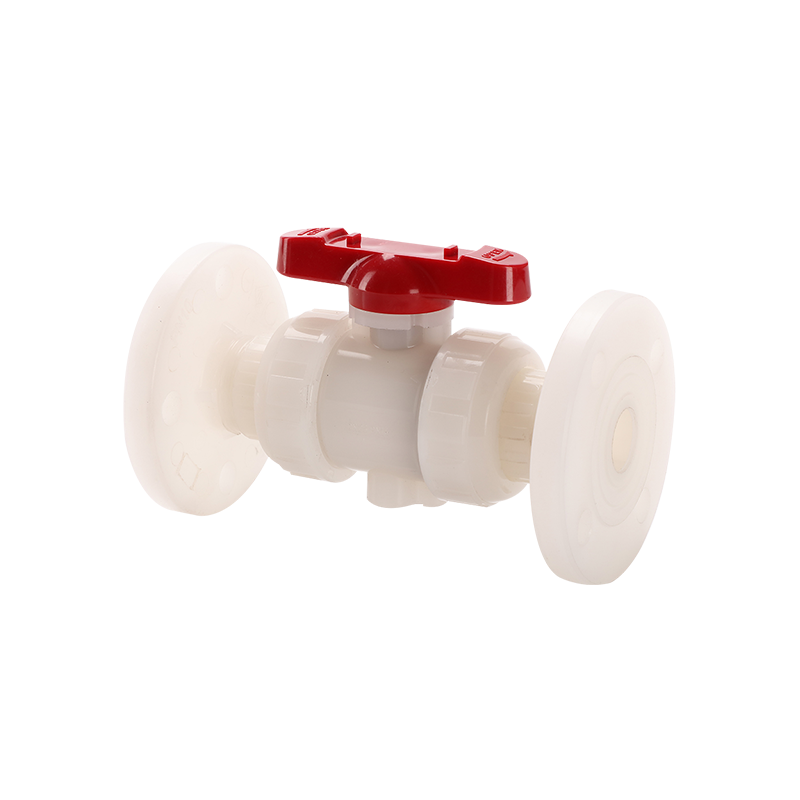
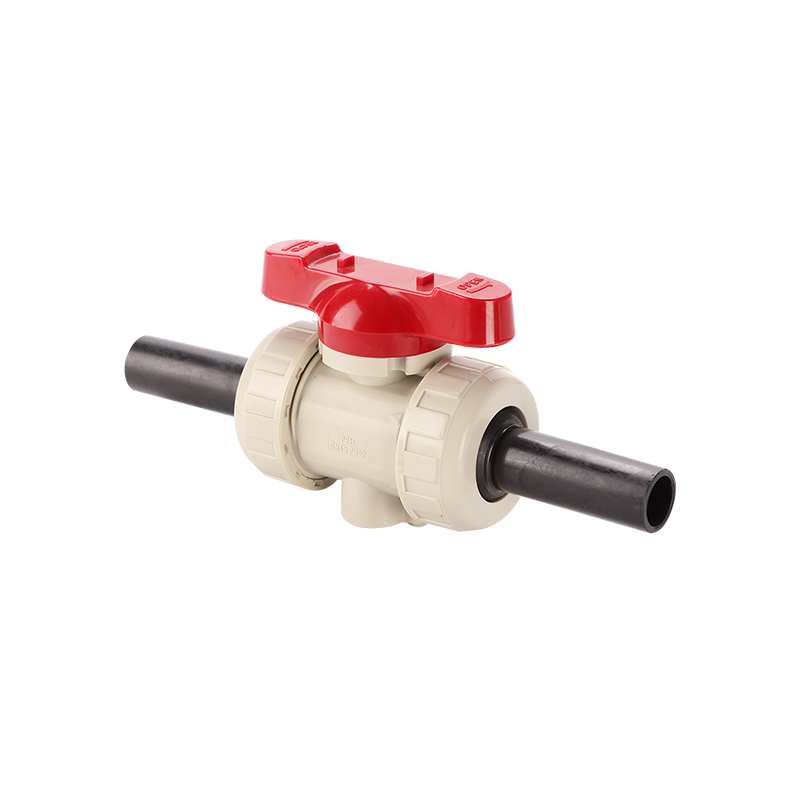
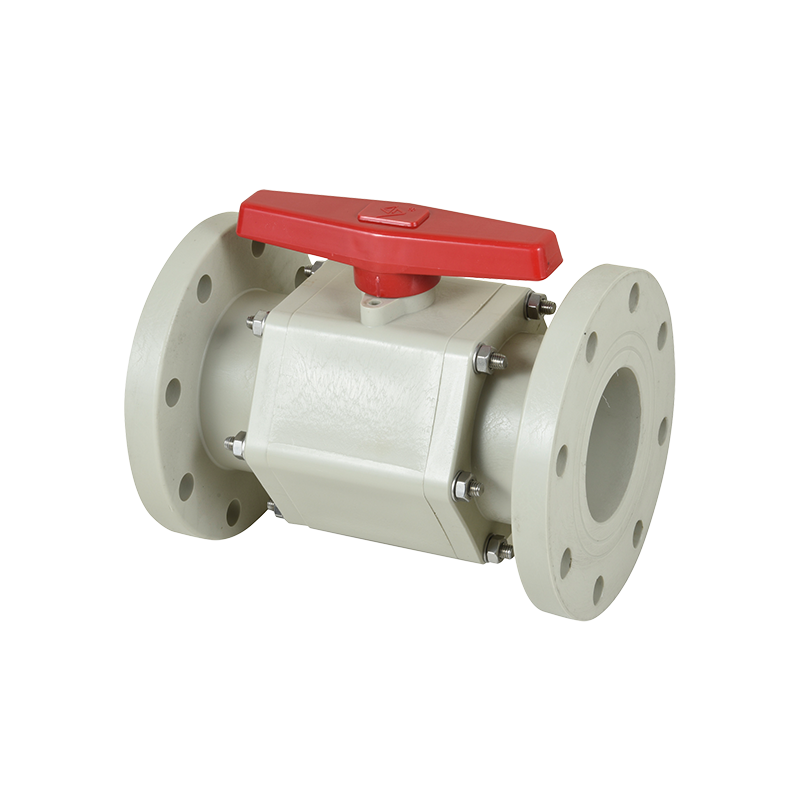
Dessa tre kroppsstilar täcker de flesta industriella uppgifter. Det flänsade formatet är standard för permanenta kemikalielinjer. Det verkliga unionsformatet gör att ventilen kan tas bort och servas utan att skära av röret, vilket förkortar underhållsfönster på medar. Det tredelade formatet exponerar kulan och sätena för inspektion utan att ta bort kroppen från linan.
Trycktestdata skiljer industriventiler från katalogkopior
Varje PVC-kulventil bör skaltestas vid 1,5 gånger dess nominella tryck och säte testas vid 1,1 gånger nominellt tryck. Frågan är om varje ventil testas, eller bara ett prov från varje batch. Provtagning är en legitim produktionsstrategi, men det är inte samma produkt som 100 procents testning, och prisskillnaden speglar det.
Testparametrar har också betydelse. En vanlig genväg är att förkorta hålltiden från angiven varaktighet till några sekunder, vilket gör att en ventil med marginell läcka kan passera. En annan är att testa med luft istället för vatten, eftersom luftläckor är svårare att upptäcka vid lågt tryck och lättare att avlägsna. Fråga efter testpostformatet och hålltiden innan du antar att certifikatet betyder vad du tror att det betyder.
Relevanta standarder för termoplastventiler inkluderar ISO 9393 för industriventiler, DIN 3441 för plastventiler i rörsystem och ASTM D1599 och D3139 för plaströr och tryckprovning. En tillverkare som refererar till dessa standarder bör kunna visa dig den specifika klausul de testar mot, inte bara standardnumret på ett certifikat.
Spårbarhet stänger slingan. Ett hålrumsnummer stämplat på kroppen talar om vilken mögel som producerade den. En batchkod på kartongen talar om vilket hartsparti som användes. Utan dessa två delar av information kan ett fältfel inte undersökas, och det kommer att tillskrivas "installationsfel" som standard. Det är en verklig kommersiell risk, inte bara en teknisk.
Leverantörs- och fabrikskontroller som minskar inköpsrisken
En leverantörscertifikatmapp är en utgångspunkt, inte en ersättning för att titta på produktionslinjen. Certifikat för kvalitetsledningssystem som ISO 9001, ISO 14001 och ISO 45001 bekräftar att ett system finns. De bekräftar inte att systemet är applicerat på ventilen du köper.
Vad du ska titta på under ett fabriksbesök eller en fjärrrevision:
Hur många formsprutningsmaskiner betjänar ventillinjen, och om formarna ägs av tillverkaren eller av en tredje part.
Huruvida inkommande harts inspekteras och registreras, med ett bibehållet prov per sats.
Oavsett om det finns en intern trycktestbänk med kalibreringsprotokoll eller om leverantören stöder sig på en muntlig försäkran.
Huruvida kul- och spindelkomponenter tillverkas i egen regi eller köps från en underleverantör, och hur den underleverantören är kvalificerad.
Huruvida färdiga ventiler förvaras i en kontrollerad miljö, eftersom UV-exponering bryter ner PVC över tiden.
Om tillverkaren har en nationell tillverkningstillstånd för tryckrörskomponenter, vilket är ett regulatoriskt krav på vissa marknader för produkter som används i trycksystem.
Om en fabrik inte har dessa kontroller övergår inköpsrisken helt och hållet till köparen. Den risken syns inte alltid i styckpriset. Det ser vanligtvis ut som ett linjestopp, ett partiavslag i hamnen eller ett garantianspråk arton månader efter installationen - kostnader som sällan återspeglas i inköpsordern.
Inköpsmisstag som kostar mer än själva ventilen
Det första misstaget är att köpa på utseendet. En ventil som är dimensionellt identisk med ett referensprov kan fortfarande skilja sig åt i harts, sätesmassa och väggtjocklek. Utseendebaserat godkännande är hur en lågkostnadsventil kommer in i en specifikation.
Det andra misstaget är att hoppa över det behållna provet. Behåll ett godkänt gyllene prov med batchkoden och jämför varje leverans mot den. Detta är en tio minuters process som eliminerar de flesta argument om huruvida en produkt har förändrats.
Det tredje misstaget är att behandla den billigaste offerten som baslinjen och förhandla om allt annat till det. Detta tvingar ärliga leverantörer att ta bort exakt de funktioner som gör att deras ventil fungerar: säteskvalitet, spindeltätningsdesign och fullständig trycktestning. Den resulterande produkten ser ofta likadan ut och beter sig helt annorlunda.
Det fjärde misstaget är att byta leverantör utan att omkvalificera produkten. En ny källa med samma artikelnummer är en ny produkt. Kör samma provgodkännandeprocess, inklusive ett trycktest och en kemisk kompatibilitetskontroll om applikationen är aggressiv.
Det femte misstaget är att ignorera skillnaden mellan en tillverkare och ett handelsföretag. En tillverkare kan svara på en teknisk fråga om sätesmaterial och skafttätning. Ett handelsföretag skickar vanligtvis frågan och returnerar ett ungefärligt svar. Där applikationen är kritisk avgör den skillnaden om du får en lösning eller en försändelse.
Vanliga frågor
Är alla PVC-kulventiler av samma kvalitet?
Nej. Kvaliteten varierar avsevärt mellan källor, även när artikelnummer och dimensioner matchar. Huvudvariablerna är hartskvalitet, väggtjocklek, kulrundhet och finish, sätesmaterial, spindeltätningsdesign och om ventilen har trycktestats individuellt. Två ventiler kan se identiska ut på en bänk och bete sig helt olika efter två år i drift.
Varför spelar ny PVC betydelse i en kulventil?
Virgin compound har en känd molekylvikt, en kontrollerad tillsatsförpackning och ingen kontaminering från tidigare bearbetning. Omslipning har genomgått minst en värmecykel, vilket förkortar polymerkedjorna och minskar slaghållfastheten. Vid aggressiv kemisk service introducerar omslipning också svaga punkter där mediet attackerar väggen. Skillnaden är inte synlig, men den förkortar livslängden i tryck- och cykelapplikationer.
Hur kan jag se om ventilen jag fick var gjord av omslipning?
Visuell inspektion ger sällan ett definitivt svar, eftersom bra omslipning kan se acceptabelt ut. Den tillförlitliga vägen är dokumentation: be om hartssatscertifikatet och det inkommande inspektionsprotokollet. Du kan också jämföra slagbeteende genom att tappa en provventilkropp på ett hårt golv från en kontrollerad höjd och jämföra resultatet med ett känt jungfruligt prov. Testet är grovt men avslöjande när skillnaden är stor.
Är PTFE alltid det bästa sitsmaterialet?
PTFE är rätt standard för kemisk service på grund av dess breda motstånd och låga friktion, men det kräver en välgjord kula för att täta. I applikationer med rent vatten vid måttliga temperaturer kan ett korrekt specificerat TPE-säte fungera adekvat i flera år. Problemet är att många lågkostnadsventiler använder TPE utan att specificera kvalitet, vilket innebär att sätet kan svälla eller härda oförutsägbart i kontakt med oljor och lösningsmedel.
Varför läcker min ventil vid spindeln istället för vid sätet?
Stamläckage pekar vanligtvis på ett tätningsdesignproblem eller på sidobelastning på stammen. En enda O-ring i ett slätt spår har begränsad kapacitet för att kompensera för skaftavbrott, termisk cykling och upprepad drift. Dubbla O-ringar med stöd, kombinerat med en lageryta i botten av spindeln, fördelar belastningen och upprätthåller kontakttrycket. Stamläckor är vanligare i ventiler som byggts till ett pris än i ventiler som byggts efter ritning.
Betyder en högre tryckklassning alltid bättre kvalitet?
Nej. Betyget tryckt på handtaget är en nominell siffra vid 20 grader Celsius. En ventil kan ha ett högt nominellt betyg och fortfarande fungera dåligt om väggtjockleken är tunn, sätet är mjukt eller spindeltätningen är minimal. Betyget bör avläsas tillsammans med reduktionskurvan, testprotokollet och materialspecifikationen.
Varför stämmer inte trycket på min ventil med vad ledningen faktiskt ser?
Värdena för termoplastiskt tryck faller när temperaturen stiger. En ventil klassad till 16 bar vid 20 grader Celsius kan endast användas vid 6 bar vid 60 grader Celsius. Många specifikationsfel kommer från att jämföra ventilens klassificering med systemtrycket utan att tillämpa temperaturkorrigeringen. Kontrollera alltid tillverkarens nedstämplingstabell för aktuellt medium och temperatur.
Hur jämför jag två leverantörer rättvist?
Skicka både samma tekniska frågeformulär som täcker hartskälla, väggtjocklek, kulrundhet, sätesmaterial, stamtätningsdesign, testmetod och spårbarhet. Begär sedan ett godkänt prov från var och en och kör samma tryck- och cykeltest. Pris bör vara den sista variabeln du jämför, inte den första, eftersom en besparing på 20 procent på enhetspriset är meningslös om ventilen måste bytas dubbelt så ofta.
Påverkar installationspraxis hur länge en PVC-kulventil håller?
Ja, väsentligt. Lösningsmedelssvetsning för mycket cement i hylsan kan trycka in lim i kulkammaren och låsa ventilen. Överdragning av en gängad anslutning spricker kroppen vid gängroten. Stödröret löper dåligt ger böjbelastning direkt på ventilhuset. Genom att installera en ventil med skaftet pekande nedåt fångar media runt spindeltätningen. Inget av dessa är tillverkningsfel, men alla rapporteras vanligtvis som kvalitetsproblem.
Vad är det mest användbara att fråga en leverantör innan du beställer?
Fråga dem vilket medium, koncentration, temperatur och tryck ventilen kommer att se, och fråga sedan vilka av deras produkter de rekommenderar och varför. En leverantör som ställer dessa frågor innan offerter förstår applikationen. En leverantör som citerar omedelbart säljer ett artikelnummer, och risken för en oöverensstämmelse kvarstår hos dig.